


 Iscriviti alla Newsletter
 Leggi la Digital Edition
 DBI Shop
Continua il rilancio del brand Morara da parte di Grinding Technology. Con GRA Linear X, il costruttore italiano ha sviluppato una soluzione per la rettifica di fori profondi dotata di un secondo carro per incrementare la versatilità dell’impianto.
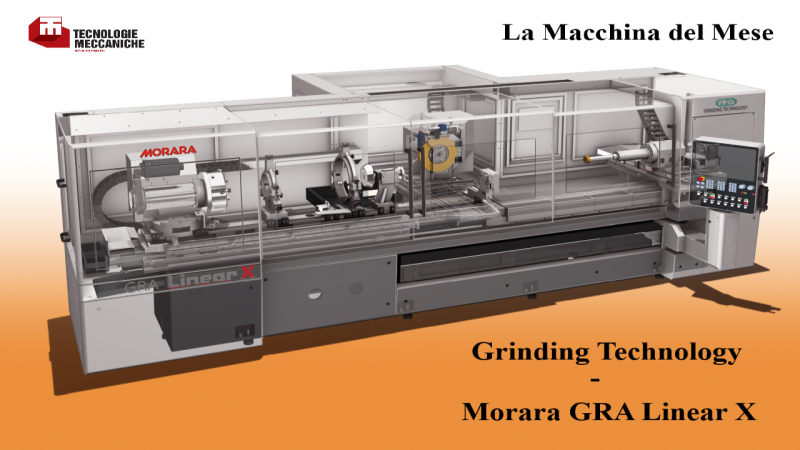
Grinding Technology prosegue nel rinnovamento della gamma di rettificatrici per interni a marchio Morara con GRA Linear X, una macchina sviluppata principalmente per la lavorazione di fori profondi e configurabile anche per operazioni di rettifica esterna. GRA Linear X adotta un basamento a T in ghisa sul quale sono disposti l’asse Z per la movimentazione del pezzo e due assi X dedicati ai carri portamole. L’architettura è stata sviluppata per lavorazioni che richiedono precisione geometrica su lavorazioni interne anche a profondità elevate, con possibilità di adattare gli equipaggiamenti alle caratteristiche del componente e al ciclo di rettifica.
Capacità di lavoro e architettura della GRA Linear X
Il basamento in ghisa è stato scelto in relazione alle condizioni di installazione nelle quali la macchina può operare anche senza un ambiente termicamente controllato: in questo contesto il comportamento della ghisa risulta più uniforme rispetto a quello del granito, favorendo la ripetibilità della precisione. L’asse Z è azionato da una vite a ricircolo di rulli collegata a un motore brushless. Le guide sono una a V e una piana, entrambe sottoposte a raschiettatura manuale. La tavola dell’asse Z può inoltre essere orientata manualmente fino a 9°, consentendo di eseguire la rettifica di fori conici sia tramite una mola cilindrica con tavola inclinata sia attraverso una mola conica con interpolazione degli assi.
- Lunghezza massima pezzo: 2.000 mm
- Lunghezza massima rettificabile internamente: 1.000 mm
- Altezza punte: 310 mm
- Diametro massimo del pezzo: 600 mm
- Diametro massimo rettificabile internamente: circa 500 mm
- Peso massimo a sbalzo: 250-600 kg a 100 mm dal naso mandrino
- Peso massimo del pezzo: 1.000 kg
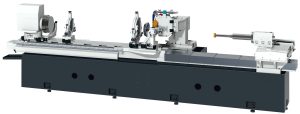
GRA Linear X e gli assi X a motore lineare
Gli assi X1 e X2 costituiscono uno degli elementi caratterizzanti della rettificatrice e sono entrambi movimentati con motori lineari e guide lineari. X1 controlla il carro portamola destinato alla rettifica interna, mentre X2 è opzionale e può essere utilizzato per la rettifica esterna, per le sfacciature oppure, in funzione dell’applicazione, per ulteriori lavorazioni interne. L’azionamento lineare elimina gli organi meccanici di trasmissione tipici di un asse tradizionale e riduce gli effetti associati al backlash, caratteristica rilevante nelle interpolazioni e nella generazione di profili non circolari, dove l’asse deve invertire frequentemente il proprio movimento. X1 e X2 hanno entrambi una corsa di 500 mm, mentre l’asse Z dispone di 1.800 mm di corsa. La combinazione tra assi lineari e movimentazione longitudinale del pezzo consente di gestire il ciclo con particolare attenzione alla precisione della traiettoria e alla dinamica dei movimenti.
Mandrini Capellini per rettifica interna ed esterna
Il carro X1 è equipaggiato con un mandrino da interni raffreddato a liquido sviluppato da Capellini in collaborazione con Grinding Technology. Il mandrino è dimensionato per raggiungere la profondità di rettifica richiesta dai fori profondi, mentre il carro X2 può essere equipaggiato con un secondo mandrino da interni, con un mandrino da esterni oppure con entrambi. Su X2 è inoltre possibile integrare un asse B per combinare sfacciatura e rettifica esterna, con l’obiettivo di mantenere l’ortogonalità tra faccia di appoggio e foro e la concentricità tra lavorazioni interne ed esterne. La configurazione dei mandrini può quindi essere adattata al ciclo richiesto senza modificare l’architettura della macchina.
- Potenza mandrino da interni: 28,5 kW
- Potenza mandrino da esterni: 11,5 kW
- Gamma di rotazione standard: 12.000-15.000 giri/min
- Dimensioni massime mola da esterni: 508 × 80 × 203,2 mm
- Velocità periferica massima mola da esterni: 50 m/s
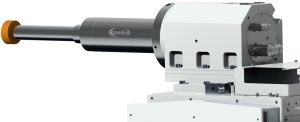
Bloccaggio pezzo sicuro con attrezzature SMW Autoblok
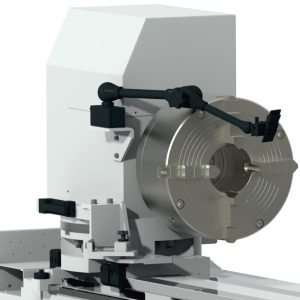
La testa portapezzo è dimensionata per gestire componenti di massa elevata e può essere equipaggiata con o senza asse C in funzione delle esigenze del cliente. Sono disponibili due principali soluzioni di azionamento: direct drive con motore torque oppure trasmissione mediante cinghia. Le attrezzature di presa montate sulla testa portapezzo consistono in un autocentrante manuale e una lunetta chiusa a tre punti per il sostentamento del componente a sbalzo. L’autocentrante manuale di precisione a 4 griffe indipendenti, ognuna con una micrometrica dedicata, è fornito da SMW Autoblok – Mario Pinto Spa.
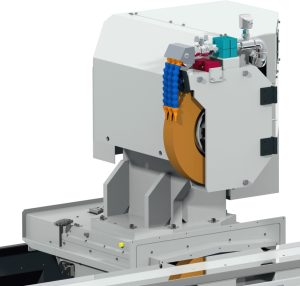
Ravvivatura e rilevamento del contatto con tecnologia Marposs
Nella rettifica interna di fori profondi il controllo del contatto tra mola e pezzo deve avvenire anche in una zona non direttamente visibile dall’operatore. GRA Linear X utilizza per questo scopo un idrofono Marposs che rileva le vibrazioni generate dal contatto tra mola e componente; un getto d’acqua aumenta la sensibilità del rilevamento favorendo la propagazione delle vibrazioni tra sensore e pezzo. Il contatto tra mola da interni e diamantatore per la ravvivatura viene invece controllato da un sensore Marposs integrato nella base del diamantatore, che rileva sia l’avvenuto contatto sia la continuità del contatto durante la ravvivatura.
La macchina può utilizzare mole tradizionali o CBN, con un sistema di ravvivatura dedicato a ciascuna mola: per le mole tradizionali sono previsti diamanti singoli, mentre per il CBN possono essere utilizzati diamantatori a disco. Il pacchetto Marposs BLU’ comprende inoltre il bilanciatore automatico per la mola da esterni, sensori acustici e un sensore di assorbimento della potenza.
Controllo Siemens e interfaccia T.O.P. per la gestione del ciclo
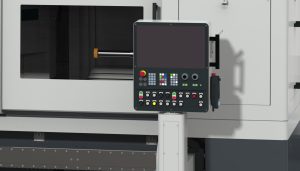
GRA Linear X utilizza un ecosistema Siemens composto da controllo numerico Sinumerik One, azionamenti, motori lineari e motore brushless. L’impiego di componenti sviluppati dallo stesso fornitore favorisce la comunicazione tra gli elementi della catena di azionamento e la sincronizzazione richiesta dalle lavorazioni con assi interpolati. A questo sistema si affianca T.O.P. (Tool Operator Package), interfaccia sviluppata da Grinding Technology per la programmazione e la gestione del ciclo. La lavorazione viene rappresentata graficamente attraverso una struttura a blocchi che consente di visualizzare la sequenza delle operazioni e di intervenire sui singoli passaggi. T.O.P. supporta inoltre l’impostazione di nuovi pezzi: a partire dalle dimensioni e dalle caratteristiche richieste può proporre parametri di lavorazione coerenti con il ciclo impostato, lasciando all’operatore la possibilità di modificarli in funzione delle condizioni specifiche del processo.
a cura di DAVIDE DAVO

Condividi l'articolo
Scegli su quale Social Network vuoi condividere